简体中文


2026-09-30


20개의 와인더를 운영하는 공장에서 FDY 라인을 추가하려고 합니다. 투자 결정은 제시된 가격 이상으로 내려집니다. 이는 방사구금 품질, 고온 고뎃 온도 제어, 와인더 신뢰성 및 설치 후 라인을 지원하는 공급업체의 능력에 따라 달라집니다. 이 가이드는 회전하는 생산 라인 뒤에 있는 선택 사항을 안내하므로 실제로 생산하는 데 필요한 필라멘트와 제품을 비교할 수 있습니다.
구성 요소 및 구성을 살펴보기 전에 더 넓은 범위를 살펴보는 것이 도움이 됩니다. 섬유제조에서 방적생산라인의 역할 . 업계는 개별 기계 제공에서 완전한 통합 시스템 전달로 전환했습니다. 이러한 변화는 모든 구매자의 성과 지분을 높입니다.
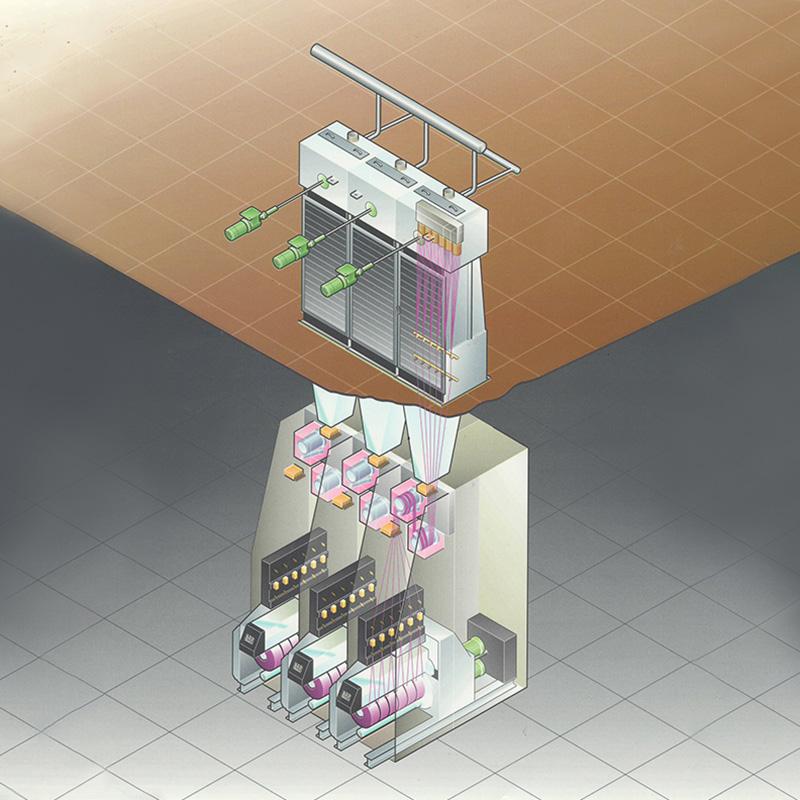
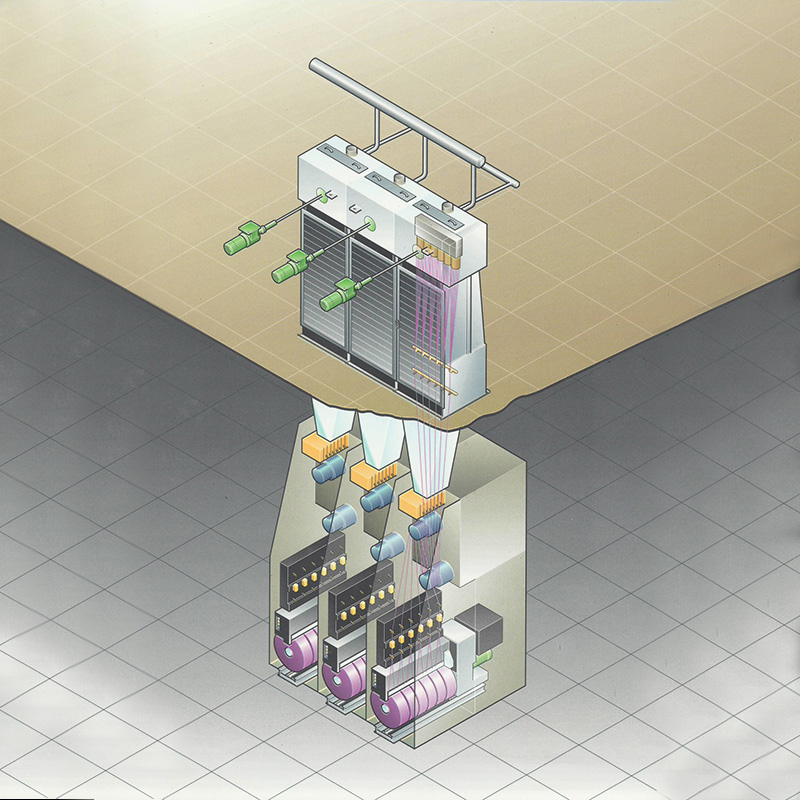
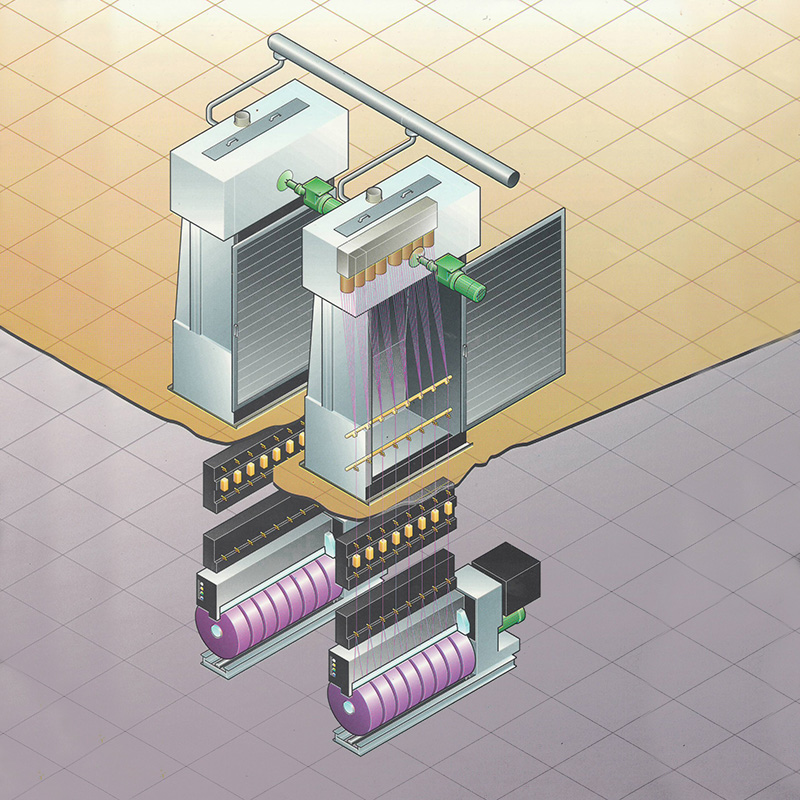
회전 생산 라인은 폴리머 칩이나 용융물을 연속 필라멘트로 변환하는 동기화된 장비 체인입니다. 공정은 압출 및 여과로 시작하여 회전 어셈블리와 방적 돌기를 통과하고 필라멘트를 냉각하고 방사 마무리를 적용하고 고뎃 롤러로 실을 뽑고 인터레이스 노즐을 통과한 후 패키지를 다운스트림 공정으로 전달하는 자동 와인더에서 끝납니다.
각 구성 요소에는 고유한 유지 관리 리듬이 있습니다. 방사구금은 정기적인 청소가 필요하고, 고데 온도 설정은 정기적인 확인이 필요하며, 와인더 시프트 포크, 원사 가이드 플레이트 및 텐션 블록은 매 사이클마다 마모됩니다. 이러한 소모품 및 서비스 요구 사항을 비교에 고려하는 구매자는 보다 현실적인 총 비용을 파악할 수 있습니다.
화학 섬유 방적 라인은 부분 배향사(POY), 완전 연신사(FDY), 고배향사(HOY), 산업용사의 네 가지 주요 구성으로 나뉩니다.
POY 라인은 폴리에스테르와 나일론 섬유사에 가장 일반적입니다. 부분적으로 배향된 실을 다운스트림 텍스처링에 사용할 준비가 된 상태로 유지하면서 고속으로 작동합니다. 일반적인 POY 라인은 2,800~3,300m/min 범위에서 작동하며 텍스처라이저가 드로우 텍스처 원사로 변환하는 50~300데니어 패키지를 생산합니다.
 폴리에스테르, 나일론 등을 위한 부분 배향사(POY) 방적 라인 이 POY 생산 라인은 압출기, 와인더, 정량 펌프를 포함하여 칩부터 원사까지 전체 공정을 다루고 있습니다. 원료 전환 및 생산 능력 확장에 유연성을 제공하여 의류 및 홈 텍스타일 제직에 적합합니다. 제품보기 →
FDY 라인은 생산 라인에서 실을 완전히 뽑아 직조 또는 편직에 직접 사용되는 완전 방향성 필라멘트를 생성합니다. FDY 라인은 3,000~4,000m/분으로 작동하며 치수 안정성과 낮은 신율이 중요한 극세사, 고품질 의류 및 홈 텍스타일에 사용됩니다.
 PET, PA, PP 및 기타 폴리머용 FDY(Full Draw Yarn) 방사 라인 고성능 필라멘트용으로 설계된 이 FDY 라인은 마스터배치 또는 저점도 용융물을 통합하고 즉각적인 생산을 가능하게 합니다. 치수 안정성이 요구되는 산업용 섬유 및 기능성 섬유에 이상적입니다. 제품보기 →
HOY 라인은 높은 인취율과 더 짧은 하류 경로로 훨씬 더 빠른 속도로 작동합니다. 이는 미세한 데니어의 고속 방사에 적합하며 POY 또는 FDY보다 현대 공장에서 덜 자주 나타납니다.
산업용 원사 라인은 로프, 웨빙, 타이어 코드, 재봉사 및 코팅 직물에 사용되는 고강성, 저수축 필라멘트용으로 설계되었습니다. 데니어 범위는 500d에서 3,000d 이상까지 확장됩니다. 파단 강도와 신장 일관성을 유지하는 것이 원시 처리량보다 더 중요하기 때문에 생산 속도가 더 낮습니다.
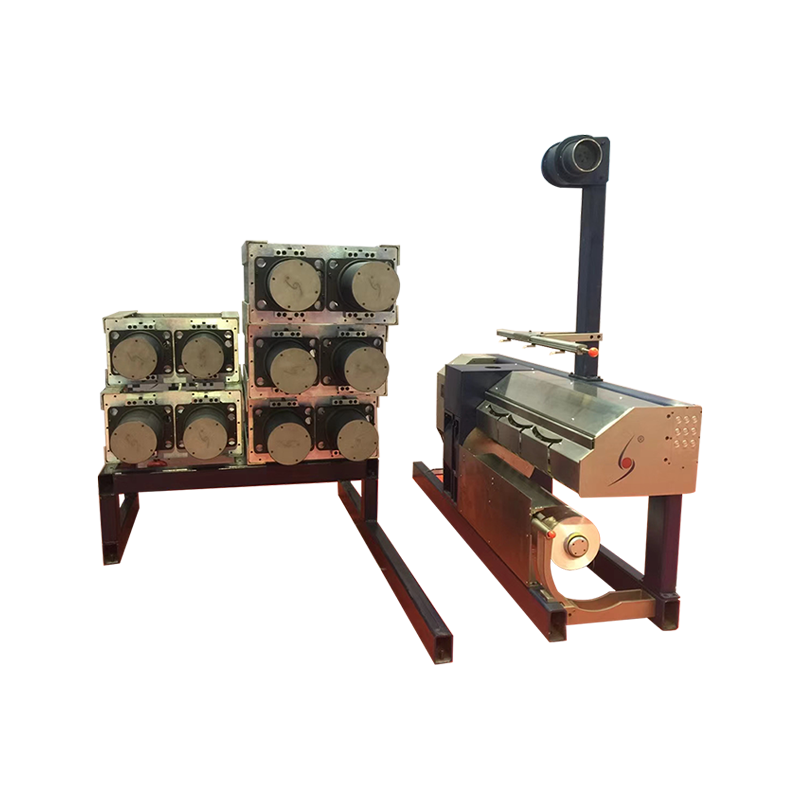 고강도 필라멘트 원사를 위한 산업용 방적 생산 라인 로프, 타이어 코드, 코팅 직물에 사용되는 고강력, 저수축 원사용으로 설계된 이 라인은 500~3,000 데니어 범위를 지원합니다. 이는 원시 처리량보다 파손 강도와 신장 일관성을 강조합니다. 제품보기 →
| 특징 | 포이 라인 | FDY 라인 | 호이 라인 | 산업용 원사 |
|---|---|---|---|---|
| 1차 폴리머 | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| 테이크업 속도 | 2,800~3,300m/분 | 3,000~4,000m/분 | 4,500~6,000m/분 | 500~2,500m/분 |
| 필라멘트 상태 | 부분 지향적 | 완전히 그려짐 | 높은 지향 | 높은 강인 |
| 일반적인 데니어 | 50~300일 | 30~300일 | 50~300일 | 500~3,000일 |
| 다운스트림 사용 | 텍스처링 | 직조, 뜨개질 | 텍스처링, weaving | 로프, 코드, 웨빙 |
원료는 라인을 강하게 형성합니다. PET, PA, PP는 각각 용융 점도, 연신 거동, 담금질 요구 사항이 다릅니다. PET용으로 설계된 라인은 PA를 처리할 수 있지만 처리량이나 품질이 동일하지 않습니다. 공급업체가 라인에서 PET, PA, PP 또는 기타 원자재를 사용한다고 말하면 전환 중 예상되는 전환 시간과 품질 손실을 명확히 해야 합니다. 그 대답은 평가에서 가장 유용한 부분인 경우가 많습니다.
라인 유형을 좁힌 후에는 장비 구성과 공장의 이를 지원하는 능력에 대한 평가가 이루어집니다. 다음은 실질적인 검토 순서입니다.
온도 제어 허용 오차는 실제적인 예입니다. 설정점에서 2°C 이동하는 뜨거운 고데는 특히 FDY 및 산업 라인에서 필라멘트 전반에 걸쳐 측정 가능한 데니어 및 인성 변화를 생성할 수 있습니다. 보정된 계측기를 사용하고 각 핫 고데트에 대해 일치하는 예비 부품을 유지하는 공급업체는 이러한 위험을 줄입니다. 와인더에도 동일하게 적용됩니다. 10분의 1초 내에 패키지 전환을 유지할 수 없는 시프트 포크는 끝 부분이 파손되고 품질이 떨어지는 패키지를 생성합니다. 그렇기 때문에 많은 생산자들이 장비 업그레이드 프로그램 연간 예산에서.
회전 생산 라인의 품질은 다른 구성 요소보다 몇 가지 구성 요소에 더 많이 좌우됩니다. 이러한 부품은 시운전 중과 정밀 검사 후에 주의 깊게 검사할 필요가 있습니다.
| 구성 요소 | 확인할 사항 | 허용 범위를 벗어난 경우 영향 |
|---|---|---|
| 방사구금 플레이트 | 홀 직경, 홀 개수, 패턴, 표면 마감 | 데니어 변화, 필라멘트 끊어짐, 잦은 청소 |
| 뜨거운 고데 | 표면 온도 균일성, 동적 균형, 표면 코팅 | 연신불균일, 실 끊김, 열줄기 |
| 분리 롤러 | 표면 평활도, 베어링 유격, 동심도 | 원사 장력 변동, 표면 결함 |
| 와인더 텐션 블록 | 인장력, 마모 패턴, 가이드 표면 | 패키지 밀도 변화, 형성 불량 |
| 시프트 포크 | 포크 대칭, 가이드면 마모, 스프링 장력 | 전환 실패, 분리 시 끝이 끊어짐 |
핫 고뎃 및 와인더와 같은 회전 부품의 경우 동적 균형이 표면 품질만큼 중요합니다. 불균형한 고데는 필라멘트와 기계 프레임으로 전달되는 진동을 발생시켜 베어링 마모와 일관되지 않은 실을 초래합니다. 자체 동적 밸런싱 장비를 갖춘 제조업체는 단지 하나의 부품이 아닌 전체 회전 어셈블리를 인증할 수 있습니다.
회전하는 생산 라인의 운영 비용은 유지 관리 수요, 에너지 소비 및 서비스 간격 사이에 라인이 작동할 수 있는 기간에 따라 달라집니다. 오래된 라인은 초기 가격이 더 낮지만 열 손실이 더 높고, 베어링 교체가 더 자주 발생하며, 방사구금 세척을 위한 가동 중지 시간이 더 길어집니다. 개선된 담금질 설계와 향상된 단열 기능을 갖춘 최신 라인은 킬로그램당 에너지를 줄이면서 공급업체에 빠른 부품 배송이 필요한 부품을 도입합니다.
실용적인 접근 방식은 구입 첫날부터 유지 관리 계획을 구매에 포함시키는 것입니다. 권장 예비 부품 키트, 핫 고뎃 베어링 교체 일정, 와인더 가이드의 예상 수명을 문의하세요. 그런 다음 해당 수치를 현재 톤당 유지 관리 비용과 비교하십시오. 새로운 라인이 톤당 에너지를 15% 절감하고 유지 관리 비용을 20% 절감한다면 투자 회수 기간은 초기 가격 차이가 커졌을 때보다 짧아질 수 있습니다.
업그레이드 가능성은 또 다른 차원입니다. 원사 사양이 변경되면 모듈러 라인을 새로운 방적 팩, 다른 담금질 챔버 또는 새로운 와인더로 업데이트할 수 있습니다. 이러한 유연성으로 인해 투자의 유효 수명이 연장됩니다. 기존 장비 소유자의 경우 기초, 유틸리티 및 운영자 교육이 이미 이루어졌기 때문에 현재 기계를 업그레이드하는 것이 새로운 라인을 처음부터 시운전하는 것보다 빠른 경우가 많습니다.
모든 회전 생산 라인 제안은 네 가지 답변과 비교하여 평가되어야 합니다. 필요한 속도로 어떤 필라멘트를 생산합니까? 톤당 실행 비용은 얼마입니까? 안정적인 출력에 도달하는 데 얼마나 걸립니까? 주요 구성요소에 장애가 발생하면 어떻게 되나요? 첫 번째 대답은 제품 적합성을 결정하고, 두 번째 대답은 마진을 결정하고, 세 번째 대답은 현금 흐름을 결정하고, 네 번째 대답은 위험을 결정합니다.
유연한 회전 라인에 대한 파일럿 테스트는 전체 투자에 앞서 이러한 많은 문제를 해결할 수 있습니다. 파일럿 라인을 사용하면 전체 생산 라인에 착수하기 전에 새 원사를 시험하고, 폴리머를 확인하고, 스핀 팩을 평가할 수 있습니다. 이는 자본 장비 구매 시 위험을 낮추는 가장 실용적인 방법 중 하나입니다.
기존 차량을 관리하는 팀의 경우 구성 요소 제조 및 서비스 역량을 모두 갖춘 공급업체를 선택하는 것이 중요합니다. 정밀 부품을 위한 CNC 가공, 회전 부품을 위한 동적 밸런싱, 뜨거운 고데와 와인더를 재구축할 수 있는 수리 워크샵의 조합은 교체 요구를 계획되지 않은 가동 중단 대신 짧고 계획된 가동 중지 시간 이벤트로 전환합니다.


주소: 절강성 가흥시 경제기술개발구 저우안로 1298호
핸드폰: +86 19057031687
전화: 86-0573-83777752
이메일: [email protected]